Invar 36®
4J36, 殷钢,因瓦,膨胀合金,ASTM B753
Invar36®是含镍36%的铁镍合金。在204°C以下,它的热膨胀系数大约为碳钢的十分之一 应用随温度变化,尺寸变化要求很小的环境,常常使用Invar36,例如电子部件,飞机控制,光学设备,激光设备等。 >化学成分碳 0.02%硅 0.20%锰 0.35%镍 36.00%铁 余量 物理性能比重:8.05密度:0.291lb/in3平均比热:0.1230 Btu/lb/°F平均热膨胀系数:200°F 0.720 X 10⁻⁶ in/in/°F300°F 1.17 X 10⁻⁶ in/in/°F500°F 2.32 X 10⁻⁶ in/in/°F700°F 4.22 X 10⁻⁶ in/in/°F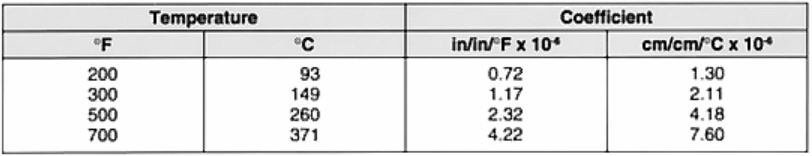 导热率:72.85 btu-in/hr/ft2/°F弹性模量(E):退火态,棒料&带材: 20.5 X 10³ ksi冷轧: 21.5 X 10³ ksi电阻(70°F):495.0 ohm-cir-mil/ft电阻的温度系数(70-212°F):6.11 X 10-4ohm/ohm/°F居里温度:535°F熔距:2600°F
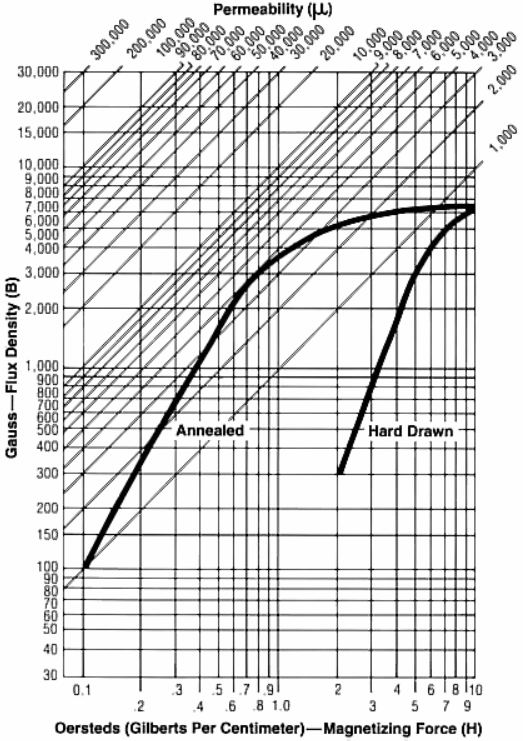
热膨胀曲线对比图 Invar36 VS 碳钢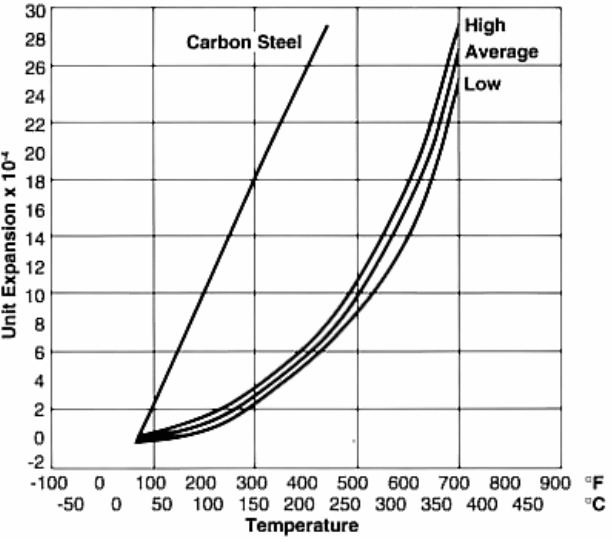 磁性DC磁通量曲线
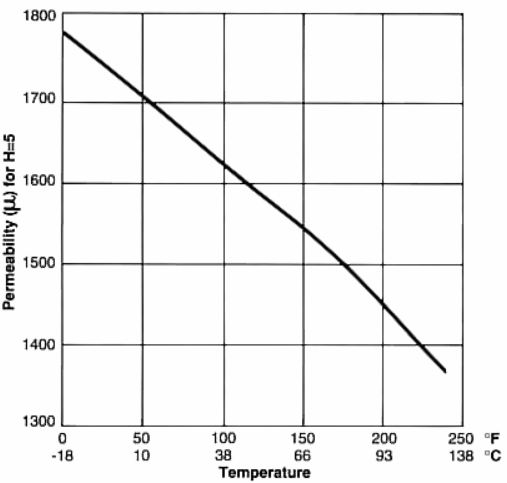
 磁通量 VS 温度特性材料为退火态。H=5 oersteds
 机械性能
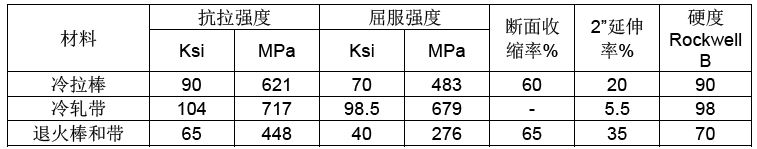 热处理 优化尺寸稳定性的热处理冷作加工的应力会导致尺寸稳定性轻微变化,这种变化与时间和温度相关。为了优化尺寸稳定性,可将材料加热至815°C,保温30分钟/厚度in,水淬,然后重新加热至315°C,保温1个小时,最后空冷。 退火加热至790°C,保温30分钟/厚度in,然后空冷。温度超过538°C时可以去除冷作应力。温度越高,退火态硬度则越低,如下表所示。样件保温5分钟
 加工性能 锻造锻造需要注意的是加热要快,避免长时间放置在炉中。如果加热时间过长,材料吸收气室中的硫和氧化物会产生表面龟裂。锻造温度为1100-1180°C。 落料和成型加工落料加工宜采用硬度为Rockwell B90的材料。深冲压加工宜采用硬度为Rockewell B75的退火态带材。 磨削和抛光请用金刚砂轮,最好用不加负荷的柔性砂轮。抛光处理宜采用No.80 砂砾起步。 焊接Invar36适用于常规的焊接方法。需要注意的是不能过度加热至熔态,以避免熔态金属溅落,在焊接区域形成坑洞。如需焊条,需用Invar材料的焊条。 钎焊银合金和不含锌的合金可用于Invar36的钎焊。钎焊前,Invar36需做退火。注意焊点位置的设计,避免Invar36在钎焊过程中处于受拉状态。 电镀可用处理黑色合金的方法对Invar36进行镀铬,镀镉,镀镍和镀锌的处理。 注:Invar36®是Carpenter Technology Corporation的注册商标。


 晨华金属
 旺旺客服

